






同一张三维图发给两家供应商,报出的价格可能相差近一倍,差额往往藏在手板打样报价单背面的三项成本里。其中,最容易漏算的是材料利用率与牌号产地、首件工时的摊法、表面处理与检测的最小起订费。这三项逐一核对清楚,两份单子的价差才能拆出实际构成。
一、材料成本:利用率与牌号产地的差价
材料利用率决定基础价的下限。以一个外形300×200×60mm的ABS外壳为例,从整块板材下料,切削掉的料常常超过六成,这部分损耗直接计入材料费;相比之下,用接近净尺寸的坯料能把损耗压下来,不过坯料通常要单独订购,交期也要多留几天。牌号与产地是另一处差价来源。同样叫ABS,普通板材与进口板材能差30%,PC更明显,进口与国产的价差经常超过一半;报价单上把牌号与产地写明,后续补件才不会对不上色差与强度。余料利用也是可以谈的空间:外形规矩的件拼板下料,余料留给后续小件,材料费能压一成左右;异形件没有这种条件,按整板计价更接近实际成本。
二、工时成本:首件工时摊在哪一件上
材料之外,工时的差异集中在首件的摊法上。CNC手板的工时不止机床运转一段,编程、装夹、对刀和首件测量都记在第一件头上,因此首件贵,后面每加一件只增加机时;件数写到3件或5件时,单件价格会明显回落。装夹次数同样写进工时:一次装夹能完成的壳体基准统一、孔位一致,需要翻面的件多一次装夹和对刀,位置度风险与工时同步增加,这也是同一张图在不同厂报价差开的原因之一。报价单如果不列件数阶梯,这部分省下的钱就对不出来,所以询价时至少要两档件数的报价作对比。
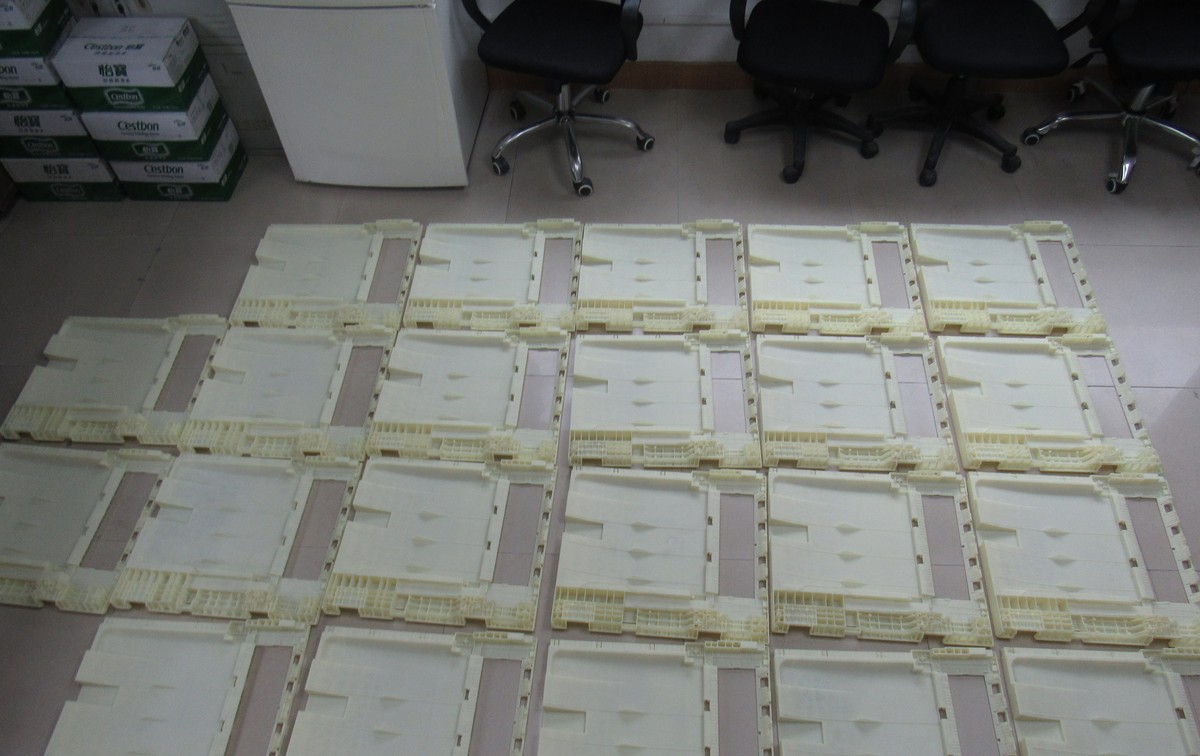
三、起订费:表面处理与检测的收费门槛
工时之后是起订费,这一项最容易被略过。单件喷漆时,调漆和洗喷枪的成本是固定的,量再小也要收;阳极氧化要凑槽,不足一槽按一槽计费。检测同样分层:卡尺量外形一般含在加工费里,三次元全尺寸检测一次两百到三百元,只有图纸标注了±0.05mm这类关键公差,这笔费用才花得值。三项成本的构成与核对方法见下表。
| 成本项 | 藏在哪 | 典型幅度 | 核对方法 |
|---|---|---|---|
| 材料利用率与牌号 | 下料损耗、板材产地 | 进口与国产差30%~50% | 注明牌号、产地与下料方式 |
| 首件工时摊法 | 编程、装夹、首件测量 | 3~5件时单件明显回落 | 按件数阶梯要两档报价 |
| 表面处理起订 | 调漆、洗枪、阳极槽费 | 单件按固定门槛计费 | 询问最小计费量 |
| 检测费 | 三次元全尺寸 | 一次200~300元 | 只对关键公差做全尺寸 |
三项成本核对完,两份报价之间的差额就能拆出实际构成:多出来的部分花在料、花在首件,还是花在表面处理的门槛上。因此询价时把数量、公差和表面处理要求一次给全,供应商报出的价格才具备逐项比对的条件,后续改版补件也不会因为口径不一致而重新议价。
Q1:报价单上没有列出的费用要问什么?
重点问三处:材料按整板还是净尺寸坯料计价;首件工时摊到哪一件、几件起有阶梯价;表面处理的最小计费量是多少。三项问清后,两份报价才在同一口径上。
Q2:数量增加后单价为什么降?
首件的编程、装夹和测量费用被更多件数摊薄,表面处理也能凑到起订量以上,因此件数写到3~5件时单价回落最明显;超过30套则建议按小批量工艺另行评估。