






折弯机的上模压下去,1.5mm 冷轧板在 V 型槽里折成 90 度,抬刀之后角度自己弹回来一点,一到两度,视槽宽和材料而定。老师傅在程序里先把这个回弹量扣掉,新手照图纸直接输 90 度,件出来装到机架上总能看见一条缝。
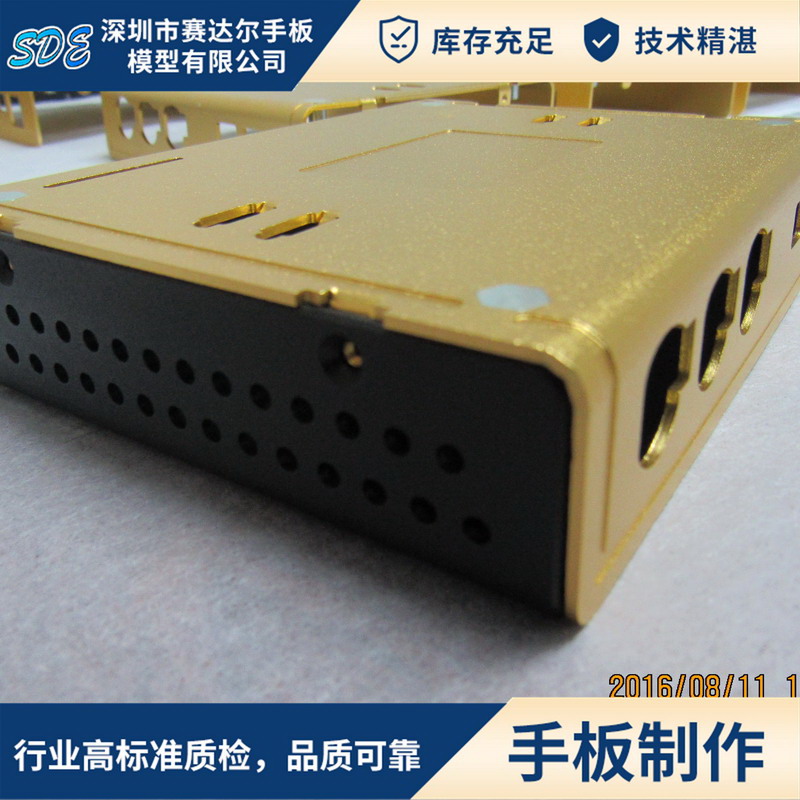
手板里的钣金件大多是机箱底板、安装支架、屏蔽罩、面板这几类,零件不复杂,难点全在工序的先后。深圳市赛达尔手板模型有限公司做钣金手板,走的是激光切割下料、数控折弯、压铆、焊接、喷粉这一条线,单件也做,不改模具。下面三处是最常出问题的位置。
展开尺寸算错,后面全在补
激光切出来的平板尺寸不是图纸上的外形尺寸,得先把折弯扣除算进去。1.5mm 冷轧板折 90 度,扣除量在 1.7 倍板厚上下,具体取多少跟下模 V 槽有关,V6 和 V12 差得不少。编程时系数写偏 0.3mm,五道折弯累计到最后一个面上就是一毫米多,孔位对不上,只能把圆孔改成腰形孔去救。
折弯顺序同样要排。先长边后短边、先内边后外边,是为了让上模有地方落刀;顺序反了,已经立起来的边会挡住模具,最后一道折弯根本压不到位。小批量的件常在折弯图上标序号,操作工按号走,比口头交代可靠。
压铆要抢在折弯之前
M3、M4 的压铆螺母如果放到折弯后压,压铆机的喉口常常伸不进去,硬压的结果是把成型的折边压塌。正确做法是平板阶段就把铆螺母压好,孔位边距留够两倍板厚,太靠边板面会被挤鼓,喷完粉鼓包更明显。
压完要试拧。M4 的铆螺母在 1.5mm 板上,拧紧扭矩控制在 3 到 5 牛米,超过这个数螺母会在孔里打转。板厚只有 1.0mm 的位置改用拉铆螺母或者翻边攻牙,翻边高度按 0.6 倍板厚取,攻 M3 牙刚好够三到四圈。
焊缝和打磨决定外观上限
1.0mm 薄板点焊,电流大了直接烧穿,小了是虚焊,掰一下就开。外露转角多用氩弧焊,焊完先上 120 号砂带粗磨,再走 240 号、400 号,磨痕方向要一致,否则喷粉之后迎着光能看出深浅不一的道子。
喷粉前要磷化,膜厚控制在 60 到 80 微米。膜太厚会把折边处的圆角填平,两件对装时互相蹭漆;太薄又盖不住打磨的砂痕。装过几次的件,问题多半出在这一层。
尺寸上,折弯外形按正负 0.2mm 控,孔位取正负 0.1mm,角度公差正负 0.5 度。首件用卡尺量外形,放到平台上压一压看平面度,关键孔位送三次元复核。这类钣金手板件从下料到喷粉出货,常规交期四到五天。
钣金的活,难的不是哪一道工序,而是工序之间谁先谁后。展开算准、压铆排前、焊缝磨平,一套件装上去才是正的。