






宠物航空箱、工具箱、渔具保温箱、设备防护箱都属于箱体类产品,共同点是外形尺寸大、壁厚高,提手、锁扣、拉杆等承力五金直接集成在壳体上,受力件占比高于常规消费电子外壳。这类产品若开模,一套模具只对应一个规格,改动腔体或格栅就要重新开模,因此开发阶段多用航空箱体手板验证装配与承重,确认结构后再投入模具。验证的重点不是表面效果,而是大尺寸壳体、内衬与五金能否装成一件合用的成品。
一、箱体类产品的结构拆分与打样范围
一套箱体手板由上盖与底壳、内衬、五金配件组成,三者加工路径不同,需要分开处理。上盖与底壳承担外观与承重,多用 PP、ABS 或 PC 成型,壁厚按箱体尺寸取 2.5~4mm;尺寸大时靠内壁加强筋获得刚性,而非整体加厚,因为厚壁区域冷却慢,缩痕无法消除。内衬负责固定箱内物品,需按内容物定制;五金决定开合手感与承重上限,按成品规格配齐即可。
据此,外壳逐件按材料与工艺定型,五金作为标准件直接采购,两条线分开推进。零件尺寸先定下来,试装才能一次确认配合关系,需要修配的只剩外壳与内衬;外壳走哪条工艺路线,则取决于箱体尺寸与曲面复杂度。
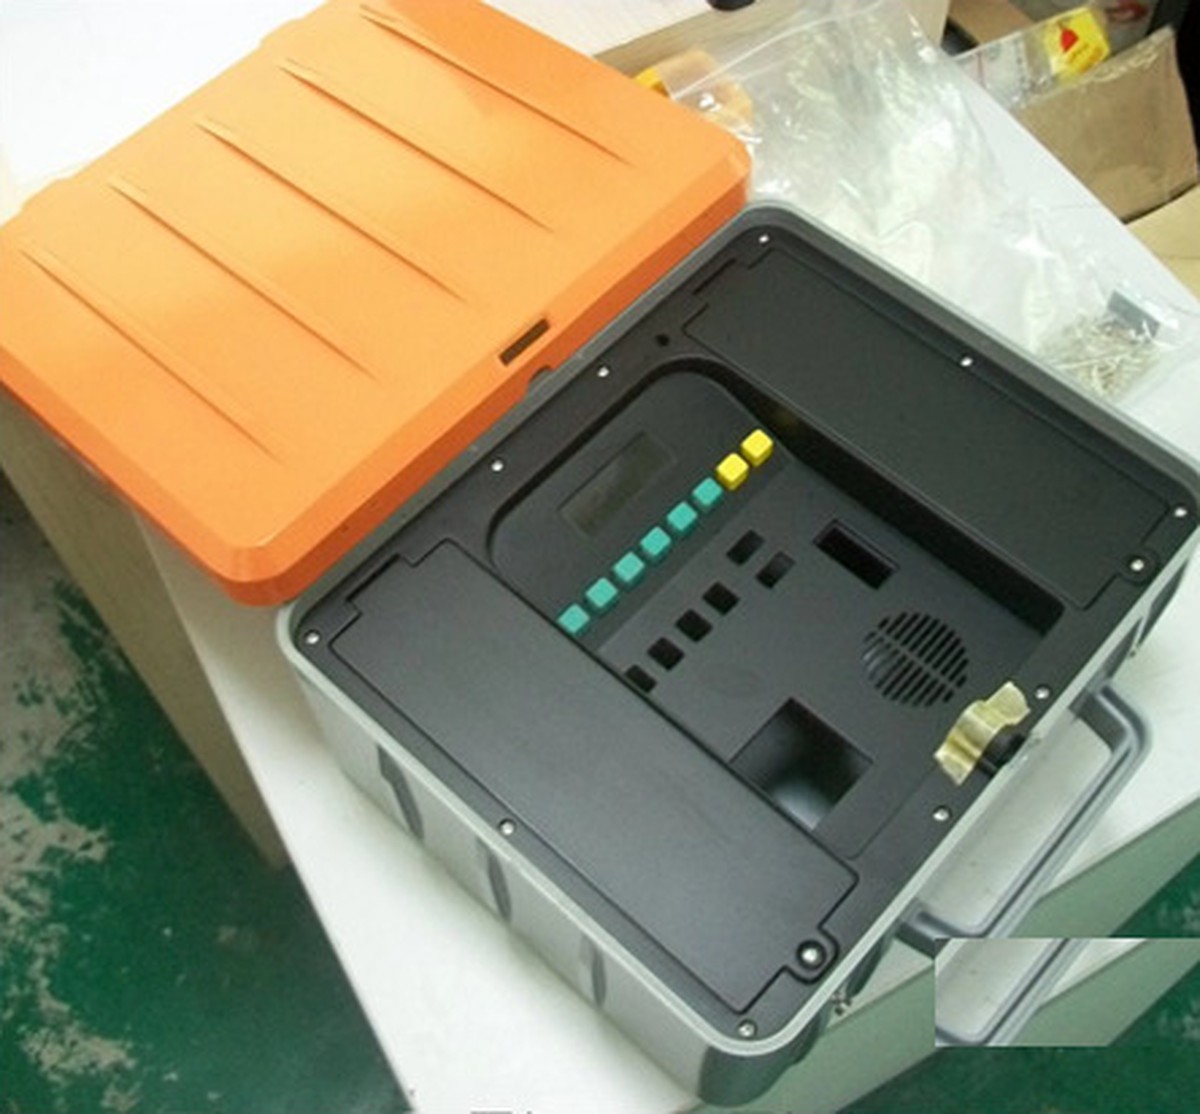
二、三种成形工艺的选择逻辑
选工艺先看尺寸:超过机床行程的厚壁大箱体只能 CNC 拼板;尺寸可控、曲面复杂的用 3D 打印,可免去装夹;十几件的小批量再考虑硅胶复模。
| 成形工艺 | 适用场景 | 常用材料 | 要点 |
|---|---|---|---|
| CNC 拼板加工 | 大尺寸、厚壁箱体;超机床行程时分块拼接 | PP、ABS、POM、铝合金 | 分块避开受力孔位,接合面留余量后整体精修 |
| 3D打印(SLA/SLS) | 曲面复杂的小中型箱体、内衬固定模 | 光敏树脂、尼龙 | 大件分体打印后粘接,关注强度与变形 |
| 硅胶复模 | 10~50 件的小批量验证 | 类 PP、类 ABS 树脂 | 以一件原型翻模,周期短,适合批量过渡 |
CNC 拼板的关键在分块。单块料宽控制在机床行程内,接合面预留 0.1~0.15mm 余量,胶接后整体精修再打磨,接缝才不显痕迹。分块位置需在数模阶段定:落在外观面会留下可辨接痕,落在锁扣、铰链等受力孔位附近会削弱连接强度,同时要避开装夹位。
三种工艺常在同一套手板里组合。以宠物航空箱为例,上下盖的弧面与格栅交由 3D 打印或复模,比 CNC 省去多次装夹;承重底座仍用 CNC,因为平面度与孔位精度决定平放稳定和五金对位。
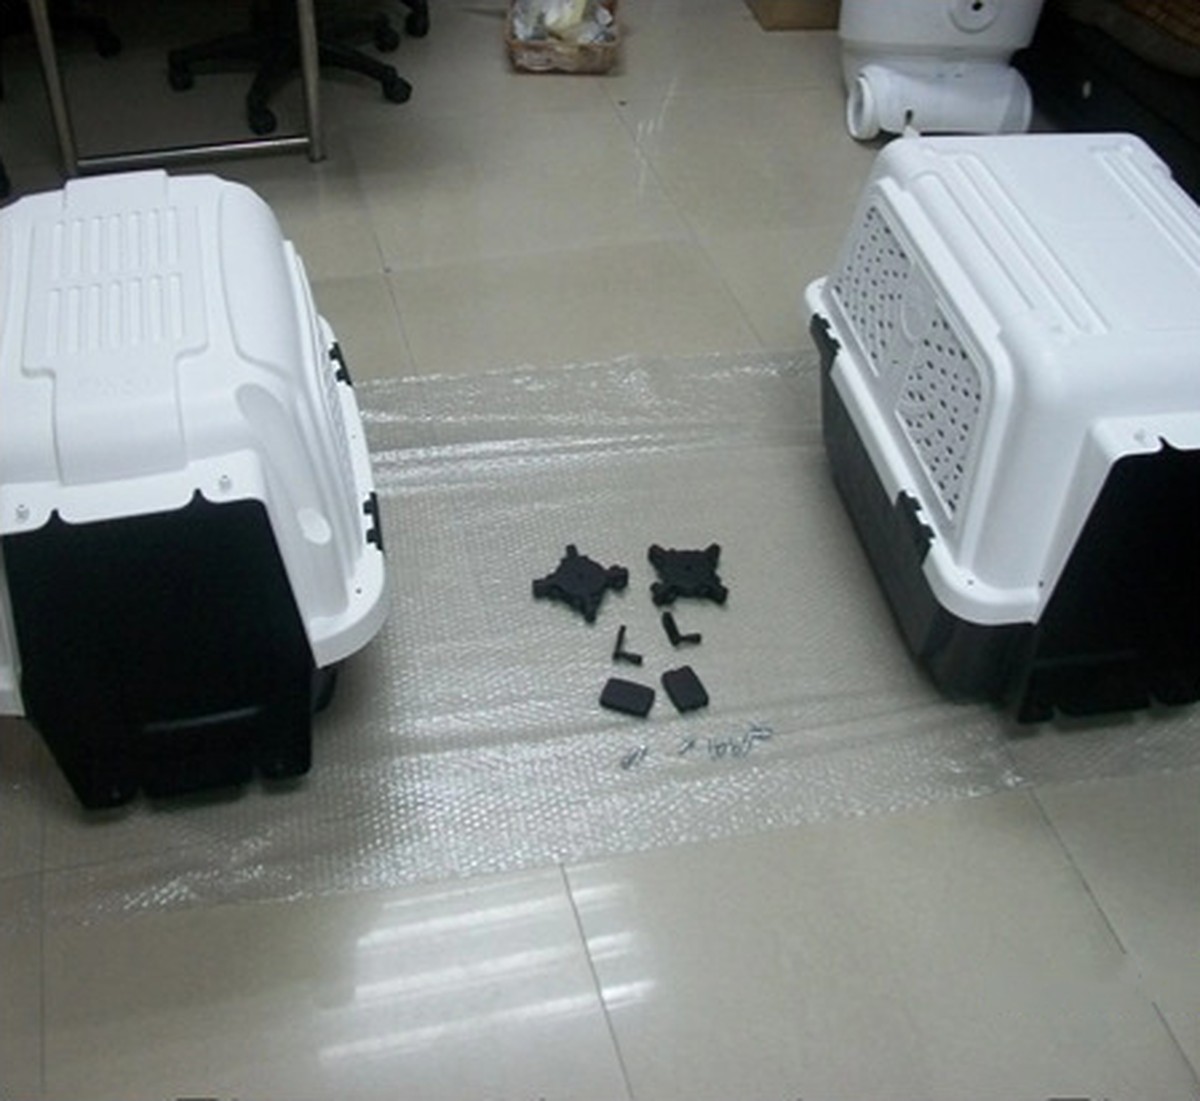
三、五金与塑胶件的配合:按受力分三类
箱体装完是否好用,取决于五金与塑胶件的配合,连接方式则取决于受力方式。
锁扣与铰链是反复开合件,用自攻螺丝或热熔铜螺母固定。自攻柱底孔径取螺钉外径的 0.55~0.6 倍,M3 自攻为 1.6~1.7mm:偏大牙型咬不住,偏小会把柱位撑裂。柱位外径不小于底孔 2 倍,根部设火山口让壁厚过渡平缓,开合应力才不会集中。需反复拆装数十次的箱体改用热熔铜螺母,耐久性接近量产。
拉杆与轮座承受整箱重量,应力远大于锁扣,仅靠塑胶柱位会在满载时发白开裂。装配孔位需加金属加强板,或以钣金件把载荷分散到更大面积的壳体上;试装按满载重量做承重与开合循环,验证的是连接处而非外形。
铰链销孔是转动件,问题只在间隙:配合间隙取 0.05~0.1mm,偏松箱盖晃动、闭合不严,偏紧开合卡滞并磨出塑胶粉末。
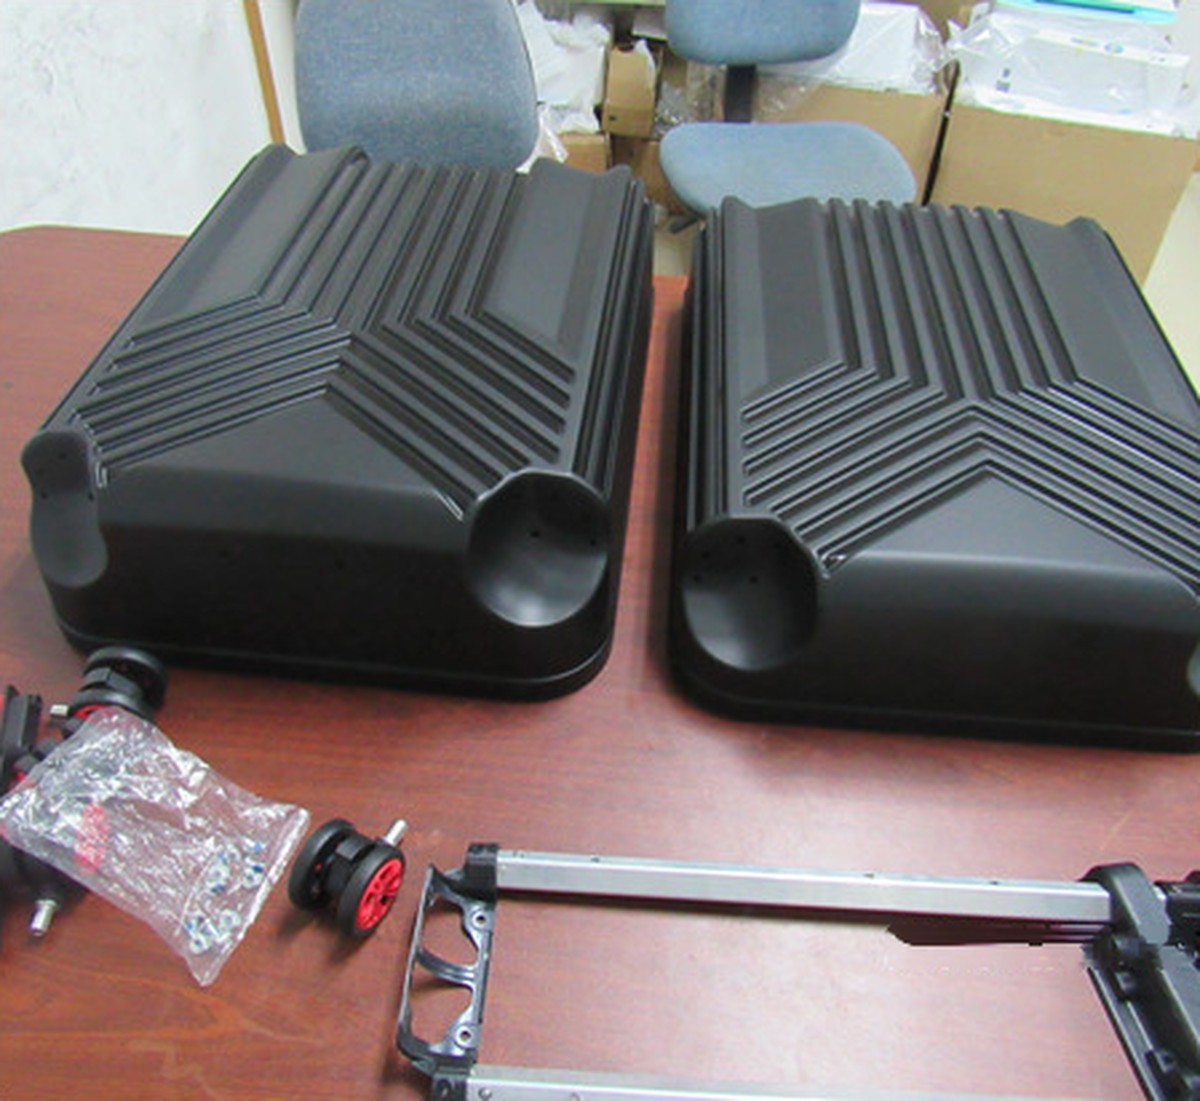
四、内衬、密封与外观验收
内衬与密封都属于箱内配合,前者决定物品是否晃动,后者决定箱体是否进水。EVA 内衬按实物轮廓 CNC 铣槽,单边放大 0.3~0.5mm:小于该值放不进或取出刮擦,大于则运输中位移;泡棉密度与厚度随承重物调整,重物取高密度厚料防止压塌。需防水的箱体在盖沿设密封条槽,槽深与条径匹配,压缩量按条径的 25%~30% 规划,压得不足贴合不严,压得过多闭合力上升、锁扣难扣。
箱内到位后检查箱外三处:上下盖合缝段差控制在 0.2mm 以内,喷涂或皮纹与封样一致,五金开合顺畅无干涉。三项通过,装配验证才算完成;结构确认后再进小批量,硅胶复模或低压灌注均可承接。
五、常见问题
Q1:航空箱体手板打样用什么工艺最合适?
按尺寸与数量判断:单件结构验证以 CNC 拼板或 3D 打印为主,大尺寸厚壁箱体优先 CNC;需要 10 件以上做跌落、装载测试或展会展示时,用一件原型翻硅胶模复模,周期短且同批一致性好。
Q2:宠物航空箱手板需要提供哪些资料?
完整 3D 数模(STEP 等通用格式)、各零件的材料与表面要求,以及预计承重与使用场景;五金件可指定成品型号由工厂随件配齐,也可寄样品由工厂测绘配合孔位后再加工。