






深圳手板厂报的交期落空,多数不是机床慢,而是报价时只算了机加工时,漏掉了同样占日历天的备料、表面处理与装配三段。同样五件,纯机加件报三到四天、带喷涂的外观件报五到七天,差别全在机加之外。下文按工单流转依次拆开:四段各占几天、机加为何不能靠加机床摊薄、表面处理为何压不动、怎样查表倒排,以及加急与插单改动的是哪段时间。
一、工单四段各占几天,哪一段容易被漏算
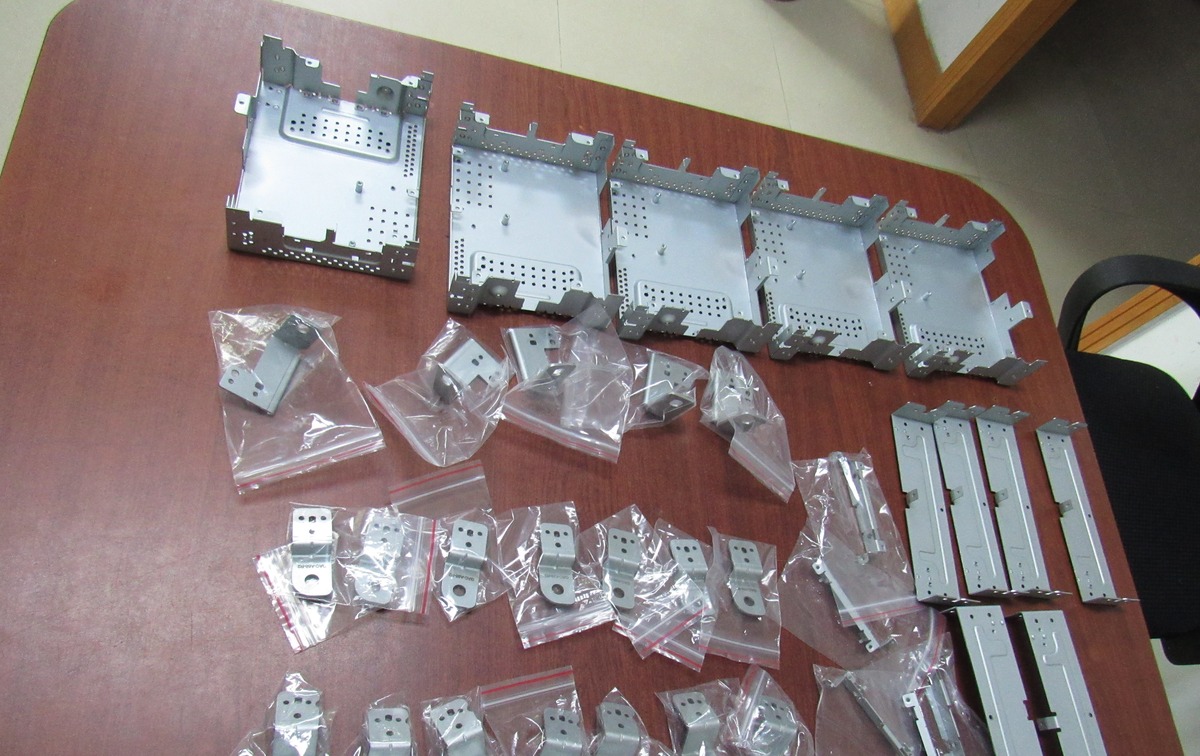
四段的耗时性质不同,漏掉任何一段,报出去的日期都要往后挪。备料与编程排在机加之前,机床在这一段是停着的:常用牌号的 ABS、PC 板材当天可开料,阻燃 PC、加玻纤 POM 需订料,等料一至两天;坯料到位后锯切、铣基准面、编程对刀共三到四小时,首件测量再加半小时。但四段里只有机加占用机床,另外三段占用的是日历天,小批量单差出三到四天,缺的几乎都是这三段的时间。四段耗时与客户侧的影响因素见下表。
| 段落 | 占不占机床 | 常规耗时 | 客户侧能让它变慢的原因 |
|---|---|---|---|
| 备料与编程 | 不占 | 现货当天开料;订料 1~2 天;编程对刀 3~4 小时 | 材料牌号冷门、图纸改版、缺 3D 数模 |
| 机加 | 占 | 单件机上 4~7 小时(含翻面二次装夹) | 件数上去了而机床没加、装夹方案未统一 |
| 表面处理 | 部分外协 | 喷涂跨天;外协阳极氧化往返 2~3 天 | 临时追加丝印、色号未定、外观等级说不清 |
| 装配包装 | 不占 | 按件数半天内 | 紧固件、硅胶件、显示屏等配件未同步到货 |
二、机加段按台数叠加,加机床不等于交期减半
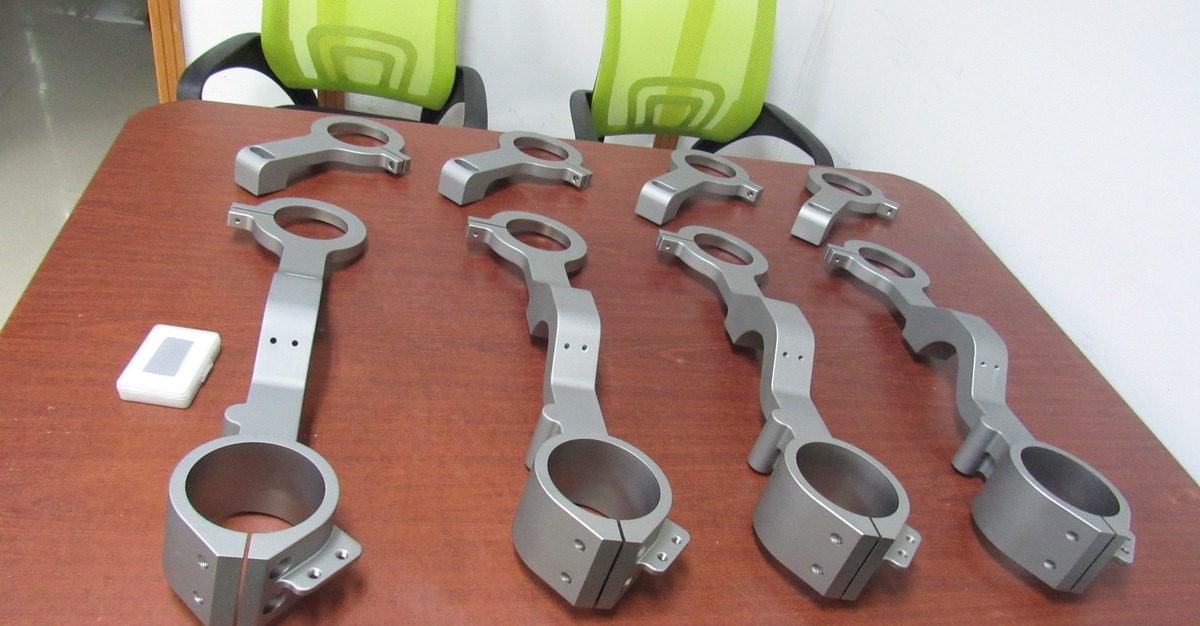
机加段的产能由机床台数决定,不由件数分摊。一台三轴机一次加工一件,粗加工四小时、精加工两个半小时,中间翻面二次装夹,单件机上六小时上下;两班倒一天出两件多,五件占掉两天半。多开一台机不会让交期减半,编程、装夹、首件测量都要人跟,人手不够时机床照样空着。压缩这段最有效的做法是同批上机、统一装夹,装夹从两次减到一次单件通常省一小时以上;件数再往上加,则要同时加机床与加人,只加其中一样,多出的产能都会被空等抵消。
三、表面处理压不动,装配包装要单独留半天
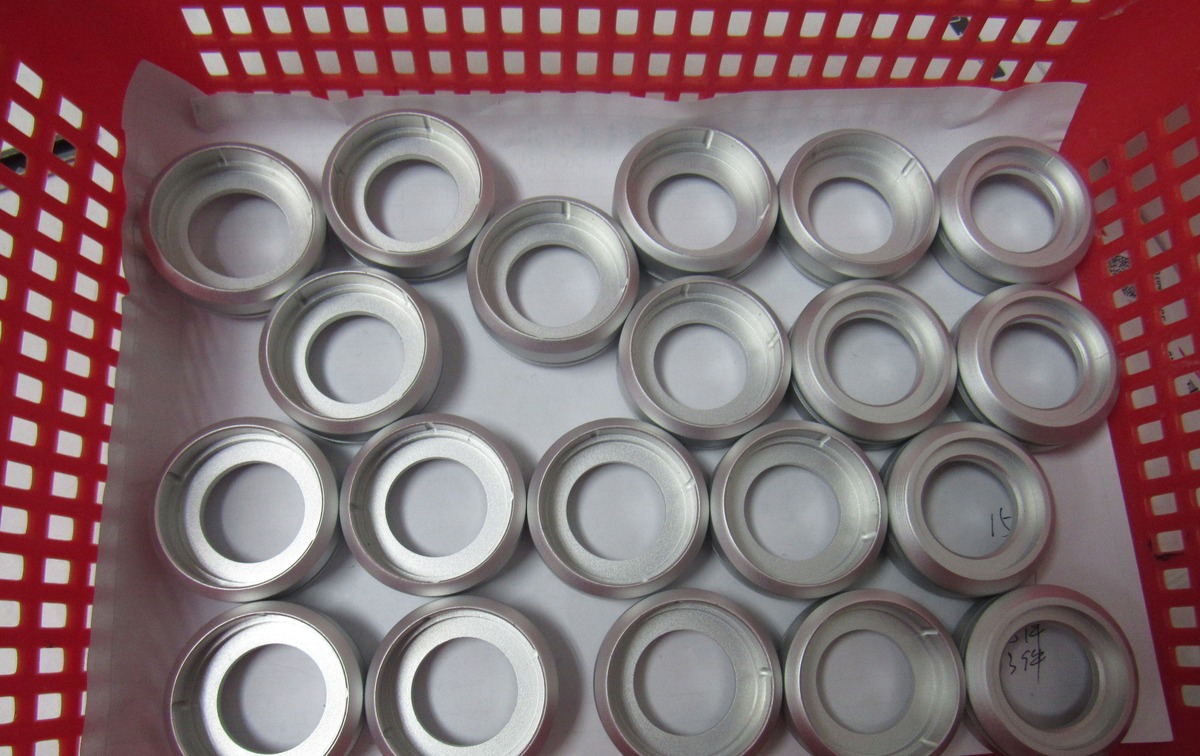
表面处理没有工时弹性,喷涂按打磨、底漆、烘干、面漆执行,60℃ 烘干每次两小时,层间闪干穿插进行,跨天属于常态;外协阳极氧化要凑槽,往返两三天。这段与件数无关,做一件也要走完全程,能调整的只有排队顺序,工期下限因此由烘干与凑槽决定,加人加机台都换不来时间。装配包装另占半天,倒排时单独留出,不与其他三段混算。
四、交期倒排:按工艺路径查表得天数
把四段相加,留半天检货与缓冲,就是可承诺的最短交期。交期由工艺路径决定,先定路径再查表,最后按排产空档微调。下表按 1~5 件小批量给出区间;件数更多时机加段叠加、表处段不变,批量越大,表处占比越低。
| 工艺路径 | 件数 | 倒排结果 | 排期依据 |
|---|---|---|---|
| 纯机加结构件 | 1~5 件 | 3~4 天 | 备料 0.5~1 天 + 机加 1.5~2.5 天 + 装配检货 0.5 天 |
| CNC 加喷涂外观件 | 1~5 件 | 5~7 天 | 在上述基础上增加表处 2~3 天(含两次烘干) |
| CNC 加外协阳极氧化 | 1~5 件 | 5~7 天 | 外协凑槽,往返各占 1 天以上 |
| 同款 20 件以上 | 20 件以上 | 在原基础上加 2~4 天 | 机加按台数叠加,表处段不随件数增加 |
五、加急只能压缩两处,插单动的是别人的时间
加急只能动两处:订料改现货,把备料从两天压到当天;排进机加的空档。表面处理压不动,烘干与闪干是工艺时间,外协凑槽要等别人的件凑齐。判断一张单能不能加急,先看它过不过表处:纯机加件加急有意义,外观件最多省一天,硬压的结果是漆面没干透就包装。
插单同理:插进急单,总工时不会变短,变的是其他单的完成时间,每张顺延半天。已在机床上跑了一半的件不宜中途停下,二次装夹要重新找基准,返修比等待更费时间。加急前先把工艺路径与外观要求问清:纯机加件能压到两天,外观件只值得压一天;插单问的实际是愿意让哪张单等半天,提前说明哪张可以先放,急单就能落进机加空窗,急慢混在一张单里只能靠全体顺延消化。
六、下单前必须一次说清的四项
要交期准,报价阶段把这四项一次说清:件数(机加占几天)、表面处理及具体工艺(表处段长短)、材料是否常备(备料一天还是三天)、外观等级(要不要额外打磨)。这四项只要有一项留到开工后才确认,排产表就得重排,之前报的日期随之作废。
Q1:为什么同样五件,两家报价一个三天一个七天?
差别在表面处理:纯机加件免表处,三到四天可出;带喷涂或外协阳极氧化的件,表处段本身要两到三天,且与件数无关,所以整体落在五到七天。报价时不写清工艺路径,两个数字都没法比较。
Q2:加急最多能压到几天?
纯机加结构件在机加有空档时可压到两天;带喷涂的件最多省一天,硬压会让漆面未干透就包装;外协阳极氧化受凑槽制约,不接受加急承诺。